无锡科徕数控机床有限公司 专注于人形机器人/新能源汽车/电子/航空等行业的智能精密压装,装配,成型
189-1237-7013


选冷挤压液压机,一个常见的误区是只看价格和吨位数字。实际上决定这台设备能不能长期用的,是三件事:吨位按工件变形力算没算对、行程精度稳不稳、挤压速度能不能按曲线调。下面一件一件说。
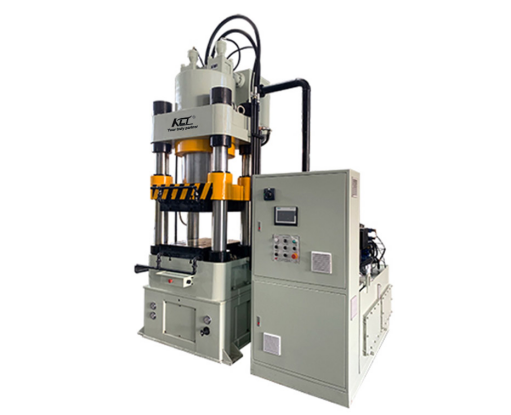
YJ32数控冷挤压液压机整机正面图(图源:www.kltpress.com)
一、吨位怎么定?按变形力算,别拍脑袋
冷挤压是让金属在常温下塑性变形的工艺,单位挤压力比冲压高一个数量级。以碳钢件为例,正挤压的单位挤压力常见在1500~2500MPa 之间。所以选吨位不能套用冲压机的老经验,正确做法是:工件投影面积乘单位挤压力,再留 20%~30% 的余量。
举个实际例子。一个直径60mm 的钢质齿轮毛坯做冷挤压,按 2000MPa 估算,需要的压力约 565 吨,加上余量,应该选 630T 或者 700T 级的设备。选小了,设备长期满负荷打,液压系统发热、密封件提前老化;选太大,白花钱还占地方。
目前市面上冷挤压液压机的主流吨位段是 200T 到 1000T,覆盖了大多数轴类、套类、齿轮毛坯件。以无锡科徕数控的 YJ32 系列为例,标准机型从 200T 到 1000T,特殊工件可以定制到 1600T,基本就是按这个需求段设计的。如果你的工件在这个范围外,先找厂家按工件算变形力,再定吨位。
二、精度看什么?主要看位移精度和重复定位
冷挤压件"一批一个样",不少厂家先想到的是模具出了问题,其实相当一部分是压力机行程精度在漂。滑块每次下行到位的位置差 0.1mm,挤压件的壁厚差、高度差就全出来了。
这就引出一个关键指标:位移精度。像YJ32 这类数控机型,位移精度可以做到 ±0.01mm,靠的是伺服泵控加位移传感器的闭环控制,滑块走到哪、停在哪,系统实时知道、实时修正。普通开关量控制的机型做不到这个水平,批量一致性自然差一截。
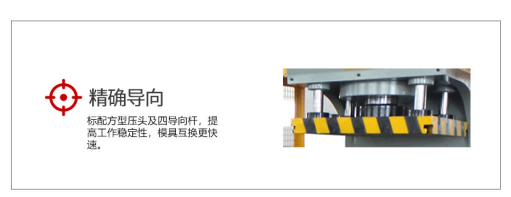
四导柱精确导向结构实拍(图源:www.kltpress.com)
除了位移精度,还要看导向结构。四导柱(或框架式)导向比两柱结构抗偏载能力强得多,模具不对称、工件放偏一点,滑块不容易卡死或倾斜。上面这张图就是四导柱导向的实际结构。
三、为什么要"速度曲线可编程"
一个完整的挤压循环里,不同阶段需要不同速度:接触工件之前快进,省时间;进入变形段后慢速,保质量、减模具磨损;回程再快速,提高节拍。普通液压机是定量泵加溢流阀的方案,速度基本是一条线调不了,只能靠"宁慢勿快"来凑合。
伺服泵控机型不一样。挤压速度曲线可以直接在程序里编,哪个行程段走多快,清清楚楚。实际用起来,模具温升明显更低,挤压件表面光洁度也更好。对做新能源汽车电机轴、齿轮毛坯这类批量的厂子来说,这一项带来的废品率下降,一年算下来就不是小钱。
四、其他几个值得看的地方
阀块。挤压瞬间压力冲击大,阀块材质和阀件品质直接决定故障率,像配力士乐系列阀块的机型,抗冲击能力会好很多。
油温控制。连续生产的话,建议直接配风冷油温冷却器,别等夏天油温报警了再加。
安全配置。安全光幕属于标配级别的配置,选型时确认好。
附:一张选型清单
1. 报工件图纸,让厂家算变形力,确定吨位(留 20%~30% 余量);
2. 确认位移精度指标,批量件建议 ±0.02mm 以内;
3. 确认是不是伺服泵控、速度曲线能不能编;
4. 问清导向结构(四导柱或框架式)和阀块品牌;
5. 连续生产确认油冷方案。
拿不准的话,可以把工件图发给厂家做免费选型评估。无锡科徕数控(kltpress.com)支持按图纸定做非标机型,销售热线 189-1237-7013,邮箱 klt1@wx-klt.com,工厂在江苏省无锡市惠山区堰桥街道,支持带料试压。
文中产品图片来源于科徕数控官网(www.kltpress.com),转载请注明出处。
Copyright @ 2012 无锡科徕数控机床有限公司 版权所有 苏ICP备2022018137号 技术支持:无锡网站建设


